Gıda Üretim Tesisinde Epoksi Zemin
Gıda üretim tesisinde zemin bir yüzey değil, üretim ekipmanının parçasıdır. Denetimde bakılan, temizlik prosedüründe adı geçen ve ürün güvenliği riskini doğrudan taşıyan bir bileşendir.
Bu yüzden "gıda tesisine hangi epoksi yapılır" sorusunun tek bir cevabı yoktur. Aynı çatının altında ıslak proses alanı, kuru üretim salonu, ambalaj hattı, soğuk oda ve sevkiyat holü bulunur; bunların yük profilleri birbirine benzemez ve tek bir sistemle karşılanmaya çalışıldığında ya gereksiz maliyet ya erken arıza çıkar.
Bu yazı tesisi bölge bölge ele alır, her bölgede zeminin karşılamak zorunda olduğu gerçek yükü tarif eder ve epoksinin sınırının nerede bittiğini açıkça söyler. Ticari mutfak ve servis alanı ayrı bir konudur — kafe, restoran ve endüstriyel mutfak zemini.
Gıda tesisinde zeminden ne beklenir
Beklenti listesi diğer üretim tesislerinden farklıdır; burada mekanik dayanım tek başına yeterli değildir.
Temizlenebilirlik: yüzey gözeneksiz ve derzsiz olmalı, kir ve mikroorganizma tutacak boşluk bırakmamalıdır. Kaplamanın bittiği her nokta — duvar dibi, kolon çevresi, drenaj kenarı, ekipman kaidesi — potansiyel bir birikim noktasıdır.
Kimyasal dayanım: zemine yalnızca gıda dökülmez; süt ve meyve asitleri, hayvansal ve bitkisel yağlar, alkali köpük deterjanları, asidik CIP çözeltileri ve klorlu dezenfektanlar da dökülür. Kimyasal yükün büyük kısmı üründen değil, temizlik rejiminden gelir.
Isı rejimi: sıcak su, buhar ve basınçlı yıkama uygulanan bölgelerde zemin ani sıcaklık değişimine maruz kalır.
Kaymazlık: ıslak ve yağlı zeminde yürüyen personel için kayma direnci bir iş güvenliği gerekliliğidir.
Mekanik yük: paslanmaz kasa, transpalet, forklift ve ekipman ayaklarının nokta yükü.
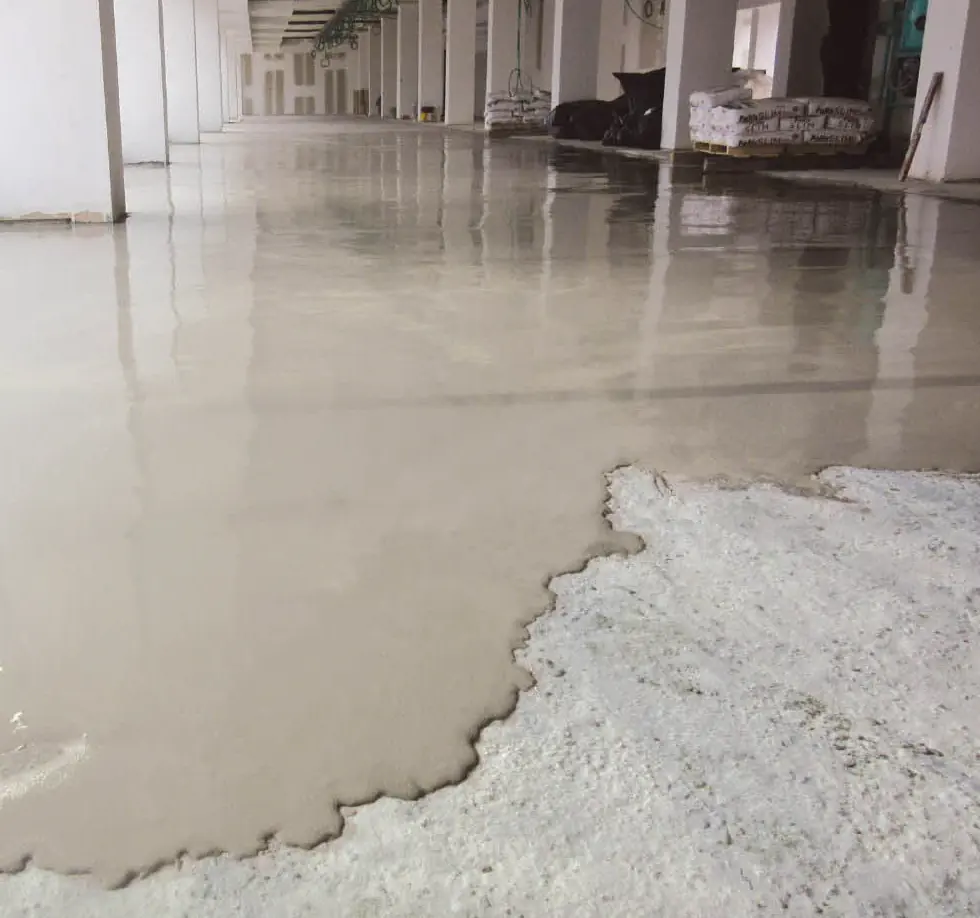
Bölgeye göre yük profili
Tesisi tek parça görmek yerine dört ana bölgeye ayırmak, doğru sistem kararının en hızlı yoludur.
Islak proses alanları — kesim, haşlama, pişirme, süt işleme, içecek dolum — en zorlu bölgedir. Sürekli su, organik asit, yağ ve sıcak yıkama bir aradadır. Burada zemin drenaja doğru eğimli, kanal kenarları detaylandırılmış ve yüksek kayma dirençli olmalıdır.
Kuru üretim ve ambalaj alanları — un, şeker, kuruyemiş, çikolata, paketleme hatları — daha ılımlıdır. Belirleyici olan toz kontrolü, süpürülebilirlik ve hat trafiğidir. Epoksi bu bölgelerin doğal çözümüdür.
Depo, sevkiyat ve koridorlar mekanik yük ağırlıklıdır: forklift trafiği, raf ayağı nokta yükü, rampa darbesi. Burada kimyasal değil aşınma belirleyicidir.
Soğuk oda ve şoklama alanlarında asıl mesele düşük sıcaklıkta kürleşme ve termal hareketle başa çıkmaktır — soğuk hava deposunda epoksi.
Termal şok: epoksinin dürüst sınırı
Bir noktayı baştan söylemek gerekir: sıcak su veya buharla yıkanan ıslak proses alanlarında epoksi çoğu zaman doğru seçim değildir.
Mekanizma şudur. Beton ile üzerindeki reçine tabakasının ısıl genleşme davranışı aynı değildir. Zemine sıcak su döküldüğünde kaplama hızla ısınır ve genleşir, altındaki beton ise geride kalır. Bu fark, iki malzemenin arayüzünde makaslama gerilmesi üretir. Yıkama bittiğinde yüzey hızla soğur ve gerilme ters yöne döner. Aynı çevrimin günde birkaç kez tekrarlandığı bir hatta, ince ve sert bir epoksi filmi zamanla kenarlardan ve derz çevrelerinden ayrılmaya başlar.
Poliüretan beton (PU cement) sistemler bu senaryoda üstündür ve bunu söylemek epoksiyi satmaktan daha doğru bir davranıştır: bu sistemler betona çok daha yakın bir ısıl genleşme davranışı gösterir, milimetre mertebesinde kalın uygulanır ve buhar geçişine belirli ölçüde izin verdiği için alt zemin nemine karşı daha toleranslıdır. İki ailenin ayrıntılı karşılaştırması poliüretan beton mu epoksi mi yazısındadır.
Epoksinin sıcaklık davranışının genel çerçevesi için sıcaklık sınırları ve termal şok yazısına bakabilirsiniz. Doğru yaklaşım, tesisin tamamını tek aileye zorlamak değil, ıslak sıcak bölgelerde poliüretan beton, kuru ve ambalaj bölgelerinde epoksi kullanan karma bir çözümdür.
Hijyen asıl kenarlarda kazanılır
Geniş alan, bu işin kolay kısmıdır. Denetimde sorun çıkaran yerler kenarlar ve geçişlerdir.
İçbükey süpürgelik: zemin ile duvarın 90 derecelik köşede birleştiği her yer temizlenemeyen bir hattır. Kaplamanın duvara yay çizerek dönmesi, süpürge ve hortumun köşeye erişmesini sağlar — içbükey süpürgelik detayı.
Drenaj ve kanallar: su yüzeyde kalmamalıdır. Eğim, kaplamadan önce planlanır; kanal kenarında kaplama paslanmaz profile veya kesim kanalına sonlandırılır. Kenarı serbest bırakılmış bir kaplama, yıkama basıncı altında kısa sürede kalkar.
Ekipman kaideleri ve ayaklar: makine ayaklarının dibinde kalan boşluklar birikim noktasıdır; kaide üzerine kaplamanın çıkarılması ve dolgu yapılması gerekir.
Derzler: hareket derzleri kaplamayla kapatılmaz; gıda uyumlu esnek dolgu ile yeniden oluşturulur.
Bölge ve sistem eşleşmesi
| Bölge | Belirleyici yük | Uygun yaklaşım |
|---|---|---|
| Islak proses, sıcak yıkama | Termal şok, asit, yağ | Poliüretan beton öncelikli |
| Kuru üretim salonu | Toz, hat trafiği | Kalın dökme epoksi |
| Ambalaj ve paketleme | Tekerlekli trafik | Orta kalınlık epoksi |
| Koridor ve sevkiyat | Forklift aşınması | Agrega takviyeli epoksi |
| Soğuk oda | Düşük sıcaklık, termal hareket | Özel formülasyon, uygulama planı |
| Laboratuvar ve numune odası | Kimyasal dökülme | Kimyasal dirençli dökme sistem |
| Soyunma, giriş, hijyen bariyeri | Su, dezenfektan | Kaymaz bitişli epoksi |
Kaymazlık ile temizlenebilirlik arasındaki denge
Gıda tesisinde bu iki gereklilik doğrudan birbiriyle çelişir ve karar bilinçli verilmelidir.
Kayma direnci, yüzeye verilen dokuyla sağlanır; doku arttıkça yüzey daha güvenli ama daha zor temizlenir hâle gelir. DIN 51130'a göre R9'dan R13'e uzanan sınıflar bu dokunun karşılığıdır. Islak ve yağlı proses alanlarında yüksek sınıflar gerekir; kuru ambalaj bölgesinde aynı dokuyu istemek, temizlik yükünü gereksiz yere artırır.
Doğru yöntem, sınıfı bölge bölge belirlemek ve temizlik ekipmanını buna göre seçmektir — kayma direnci ve R sınıfları.
Temizlik rejimi zemini tasarlar
Bir gıda tesisinde zemine en çok zarar veren şey genellikle üretilen ürün değil, günün sonunda uygulanan temizlik programıdır.
Alkali köpük deterjanlar, asidik kireç çözücüler ve klorlu dezenfektanlar sıcak uygulandığında etkileri katlanır. Kimyasalın türü kadar sıcaklığı ve yüzeyde kalma süresi de belirleyicidir. Bu yüzden sistem seçilirken temizlik prosedürü belge olarak masaya konmalıdır — kimyasal dayanım profili.
Rutin bakım tarafı ise temizlik ve bakım rehberinde ele alınıyor.
Belge dili: neyin taahhüt olduğu
Gıda tesisi şartnamelerinde en sık görülen sorun, ölçülemeyen ifadelerdir. "Antibakteriyel", "gıdaya uygun", "hijyenik" gibi sözler bir yönteme bağlanmadıkça taahhüt değildir.
Yüzeyde antibakteriyel etkinlik iddiası varsa ISO 22196 gibi tanımlı bir yönteme dayanmalı ve rapor istenmelidir. Sistemin kendisi TS EN 13813 kapsamında sentetik reçine şap olarak SR sınıfıyla beyan edilir; aşınma, yapışma ve darbe için ayrı sınıf harfleri kullanılır — EN 13813 sınıfları. Teslimde nelerin isteneceği için teknik şartname ve teslim kontrol listesi yazısına bakabilirsiniz.
Üretimi durdurmadan uygulama
Gıda tesislerinde en büyük gizli maliyet zemin değil, duruştur. Bu yüzden uygulama planı bölge bölge, vardiya arası veya planlı bakım duruşuna göre kurgulanır.
Komşu hatlarda üretim sürüyorsa koku ve toz kontrolü, geçici bariyerler ve havalandırma planı işin parçasıdır. Kür süreleri kısaltılamaz; hattın ne zaman devreye alınacağı yazılı takvimle belirlenir — üretimi durdurmadan uygulama ve duruş maliyeti.
Sıkça sorulanlar
Gıda tesisinin tamamına epoksi yapılabilir mi?
Kuru üretim, ambalaj, depo ve koridorlar için uygundur. Sıcak su ve buharla yıkanan ıslak proses alanlarında poliüretan beton daha doğru bir seçimdir; tesis çoğu zaman karma çözülür.
Epoksi zemin gıdayla temasa uygun mudur?
Kürlenmesini tamamlamış sistemler üretim alanı zemini olarak kullanılır; ancak "gıdaya uygunluk" ifadesi ürünün teknik belgesine dayanmalı ve tedarikçiden yazılı istenmelidir.
Zemin drenajı kaplamadan sonra düzeltilebilir mi?
Düzeltilemez. Eğim ve kanal detayları kaplamadan önce çözülür; sonradan yapılan müdahaleler kaplamanın kenarını zayıflatır.
Sıcak yıkama epoksiyi hemen bozar mı?
Hemen değil, tekrarla bozar. Isınma ve soğuma çevrimleri arayüzde gerilme biriktirir; arıza genellikle derz ve kenarlardan başlar.
Kaymazlık sınıfı yükseldikçe temizlik zorlaşır mı?
Evet, bu bir takastır. Sınıf bölgeye göre seçilir ve temizlik ekipmanı buna göre belirlenir.
Antibakteriyel katkı gerekli mi?
Derzsiz ve gözeneksiz bir yüzey ile disiplinli temizlik esas çözümdür. Katkı iddiası varsa ISO 22196 gibi tanımlı bir yönteme dayanmalıdır.
Uygulama için üretimi kaç gün durdurmak gerekir?
Alan, sistem kalınlığı ve kür takvimi belirler. Bölgesel çalışma ile toplam duruş kısaltılabilir ancak kür süreleri sıkıştırılamaz.
Tesisinizi bölge bölge değerlendirip her alana doğru sistemi planlayalım: epoksi zemin kaplama, iletişim.