Atölye, Tornahane ve Makine İmalat Zemini
Atölye zemini, dışarıdan bakıldığında bir fabrika zemininin küçük hâli gibi görünür. Uygulamada ise farklı bir iştir.
Bir üretim tesisinde yük genellikle planlıdır: hatlar bellidir, trafik güzergâhı çizilidir, dökülme noktaları önceden bilinir. Tornahanede, kalıphanede ya da makine imalat atölyesinde ise yük dağınıktır. Yağ her yere damlar, talaş her yere savrulur ve tezgâhın ayağı zemine tek bir noktadan basar. Bu üç yük, sistem kararını bölge bölge değiştirir.
Atölye zeminini fabrikadan ayıran üç yük
Bir üretim tesisinin zemini için sorulan sorular ile bir atölye zemini için sorulanlar aynı değildir. Ayrım üç başlıkta toplanır.
Birincisi sıvı yüktür. Kesme sıvısı, hidrolik yağ, gres ve pas önleyici sürekli olarak zemine iner. Bu bir kaza değil, işin normal akışıdır.
İkincisi katı yüktür. Metal talaşı, çapak ve tufal yere düşer; ayak ve tekerlek altında zımpara gibi çalışır. Aşınma, atölyede trafikten çok bu ara malzemeden gelir.
Üçüncüsü nokta yüktür. Tezgâh ayağı, kaide plakası ve kriko noktası, birkaç santimetrekarelik alanda tonlarca yükü zemine aktarır.
Üretim hattı ölçeğindeki yük profili fabrika ve üretim tesisi zemini, forklift trafiği ve raf düzeni ise depo ve lojistik merkezi zemini yazılarında ele alınır. Bu yazı atölyeye özgü olan üç yüke odaklanır.
Birinci yük: yağ ve kesme sıvısı
Atölyede zemin ile epoksi arasındaki ilişkiyi en çok bozan şey yağdır ve bunun iki ayrı sonucu vardır.
Birincisi mevcut zeminle ilgilidir. Yıllarca yağ görmüş bir beton, yağı yüzeyden birkaç milimetre derine kadar emmiş olabilir. Bu betona doğrudan uygulanan kaplama tutunmaz; yağ, yapışma arayüzünde bir ayırıcı film gibi davranır. Yüzey açıldıktan sonra bile derinlerdeki yağ zamanla yukarı taşınabilir. Bu yüzden atölye projelerinde yüzey hazırlığı, temizlikle başlar ve mekanik açma bundan sonra gelir — bütünü için alt zemin hazırlığı rehberi.
İkincisi kürlenmiş kaplamanın kendisiyle ilgilidir. Epoksi, mineral yağlara ve çoğu hidrolik akışkana karşı iyi bir dirence sahiptir; asıl sorun dayanım değil görünüm ve tutuştur. Yağ yüzeyde film oluşturur, zemini kayganlaştırır ve zamanla koyu bir iz bırakır. Bu izin çıkarılabilir olup olmadığı ayrı bir konudur — epoksi zeminde leke çıkarma.
Kesme sıvıları ise emülsiyon hâlindedir ve içerdikleri katkılar yüzeyi zamanla matlaştırabilir. Hangi kimyasalın neye nasıl etki ettiği epoksinin kimyasal dayanım profili yazısında ele alınır.
İkinci yük: talaş, çapak ve düşen parça
Metal talaşı zemin için iki farklı zorlamadır ve ikisi de sık ihmal edilir.
Birincisi aşındırmadır. Yere düşmüş talaş, ayak ve tekerlek altında sert bir aşındırıcı gibi çalışır. Bu, düz bir yüzeyde yürümekle karşılaştırılamayacak bir aşınma rejimi yaratır. Aşınma performansını beyanla konuşmak isteyen şartnameler TS EN 13813'ün AR sınıfını kullanır; sınıf dilinin okunması EN 13813 sentetik reçine şap sınıfları yazısındadır.
İkincisi darbedir. Tezgâhtan düşen bir parça, ince bir kaplamada gevrek bir kırılmaya yol açar. Aynı darbe kalın ve agregalı bir sistemde yalnızca yüzeysel bir iz bırakır. Darbe performansı da aynı standardın IR sınıfıyla ifade edilir.
Bu iki zorlama birlikte okunduğunda sonuç açıktır: atölyede ince kat kurgusu ancak hafif kullanılan bölgelerde anlamlıdır. Talaşın yoğun olduğu tezgâh çevrelerinde agregalı, kalın sistemler tercih edilir — sistem tanımları için multilayer sistem ve epoksi harç sistemi, kalınlık kararının çerçevesi için kalınlık nasıl seçilir yazısına bakılabilir.
Üçüncü yük: tezgâh ayağı ve nokta yük
Atölyede zemine binen en yüksek gerilme, forklift tekerleğinde değil tezgâh ayağındadır.
Bir torna ya da freze tezgâhı, ağırlığını dört ya da altı küçük ayak üzerinden aktarır. Temas alanı küçüldükçe birim alana düşen gerilme büyür. Kaplama bu gerilmeyi kendi başına karşılamaz; altındaki betona iletir. Yani nokta yükte belirleyici olan kaplamanın kalınlığı kadar betonun basınç dayanımıdır.
Bu yüzden ağır tezgâh yerleşimi olan alanlarda beton dayanımının bilinmesi gerekir; eşik ve takvim konusu beton yaşı ve dayanımı yazısında ele alınır.
İkinci konu titreşimdir. Darbeli çalışan preslerin ve bazı tezgâhların çevresinde kaplama sürekli bir titreşim rejimi altındadır. Bu bölgelerde makine kaidesi çoğu zaman zeminden ayrılır ve kaplama kaidenin dibinde sonlandırılır. Sınırın nerede biteceği, uygulama başlamadan plan üzerinde karara bağlanmalıdır.
Bölge ve sistem eşleşmesi
| Bölge | Baskın yük | Sistem yaklaşımı | Dikkat edilecek |
|---|---|---|---|
| Tezgâh çevresi | Yağ, talaş, nokta yük | Kalın, agregalı sistem | Kaide sınırı ve temizlenebilirlik |
| Talaş ve çapak alanı | Aşındırma | Agregalı, aşınmaya dayanıklı | Kuru süpürme rutini |
| Kaynak ve taşlama | Kıvılcım, ısı, cüruf | Kalın sistem ya da kaplamasız ada | Isıl sınırlar |
| Montaj ve tezgâh üstü | Hafif trafik | Orta kalınlıkta sistem | Konfor ve aydınlık |
| Yıkama ve parça temizleme | Su, yağ çözücü | Kaymaz, eğimli, kimyasala dirençli | Su tahliyesi |
| Depolama ve sevkiyat | Transpalet, nokta yük | Orta–kalın sistem | Raf ayağı bölgesi |
| Yaya güzergâhı | Ayak trafiği | İnce–orta sistem, renk ayrımı | Çizgi ve markalama |
| Ofis ve ölçü odası | Temizlik, görünüm | İnce kat | Toz geçişinin kesilmesi |
Kaymazlık: yağlı zeminin asıl sorunu
Atölyede kaymazlık, ıslak zeminden çok yağlı zeminle ilgilidir ve bu iki durum aynı şey değildir.
Su filmi, doğru dokulu bir yüzeyde kırılır. Yağ filmi ise yüzeyde kalır, viskozdur ve ayakkabı tabanının tutunmasını su kadar kolay bırakmaz. Bu yüzden yağ görmesi beklenen bölgelerde yüzey dokusu daha belirgin seçilir.
Ancak burada bir takas vardır: doku ne kadar belirginse, yağ ve talaş o dokunun içinde o kadar birikir ve temizlik o kadar zorlaşır. Karar, temizlik yöntemi ile birlikte verilir.
Beyan tarafında ise ölçülmüş bir sınıf aranır. DIN 51130, ayakkabılı operatörle eğimli rampada yapılan ölçüm sonucunda yüzeyi R9 ile R13 arasında bir sınıfa yerleştirir. Şartnameye "kaymaz olacaktır" yazmak yerine bu sınıfın yazılması gerekir — ayrıntısı epoksi zeminde kayma direnci yazısındadır.
Kaynak, taşlama ve ısı
Atölyelerin çoğunda bir kaynak ya da taşlama noktası bulunur ve bu nokta zeminin en zorlanan yeridir.
Epoksi organik bir malzemedir; sıcak cüruf sıçraması yüzeyde noktasal yanık izleri bırakır. Bu izler genellikle kozmetiktir ama yoğunlaştıklarında yüzeyi bozarlar. Sıcaklık sınırları ve ısıl davranış epoksinin sıcaklık sınırları ve termal şok yazısında ele alınır.
Pratik çözüm, kaynak alanını kaplamanın dışında bırakmak ya da bu alanda kalın bir sistem seçip yüzeyin dönemsel olarak tazeleneceğini kabul etmektir. Yangına tepki tarafı ise ayrı bir başlıktır ve beyanla ifade edilir — epoksi zeminin yangın sınıfı.
Markalama ve alan düzeni
Atölyenin en sık atlanan kazanımı, zeminin bir bilgi yüzeyine dönüştürülmesidir.
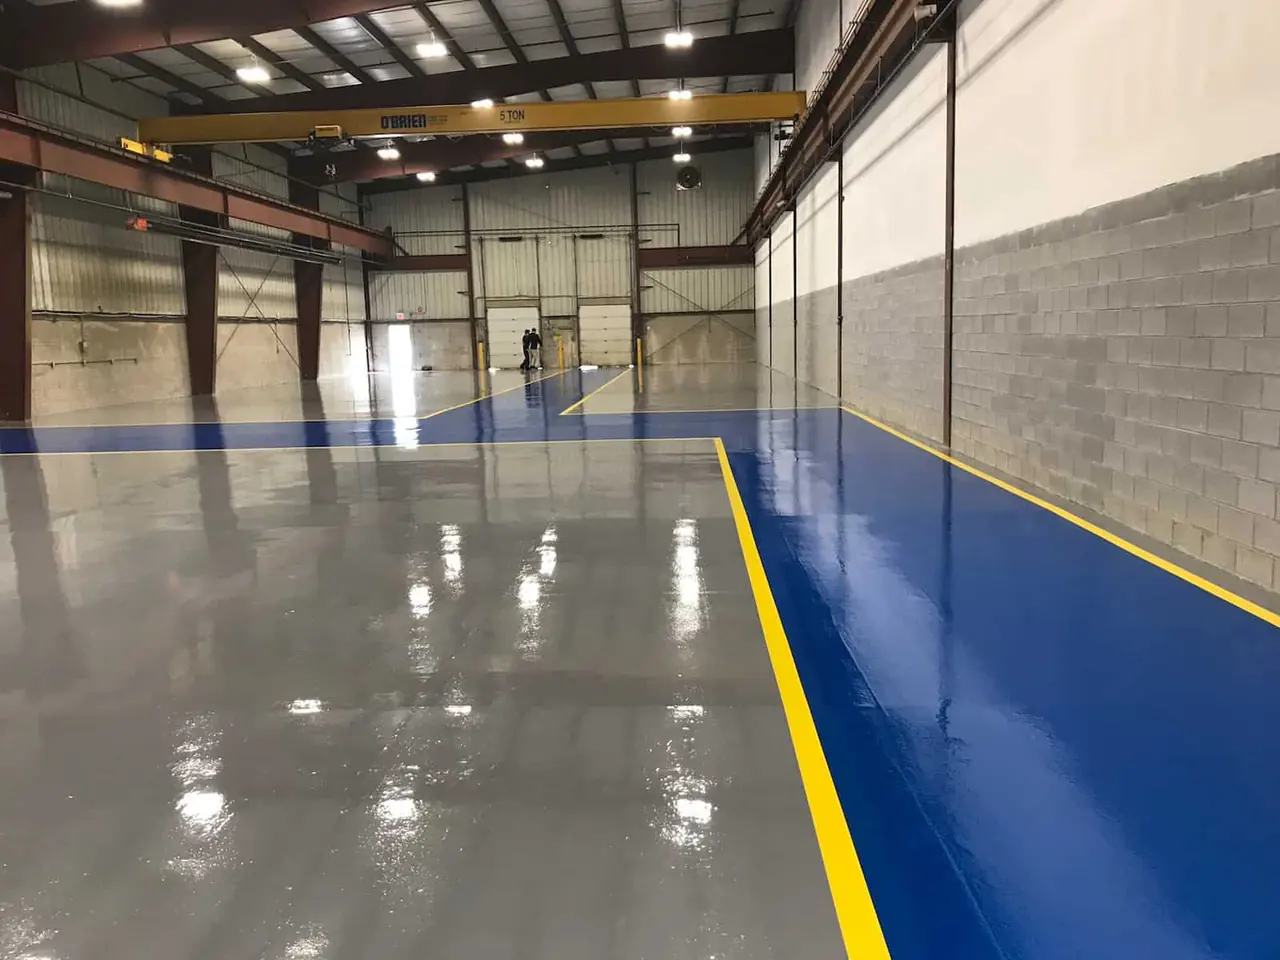
Tezgâh alanı, operatör duruş bölgesi, malzeme bekleme alanı, yürüme yolu ve yangın ekipmanı önü farklı renklerle ayrılabilir. Bu ayrım, düzenin kalıcı olmasını sağlar ve denetimlerde işletmenin lehine çalışır.
Renk kararı yalnızca estetik değildir: koyu zeminlerde talaş görünür, açık zeminlerde yağ öne çıkar. Palet tercihi için renk seçenekleri ve RAL kodları, yüzey bitişinin bakım yüküne etkisi için parlaklık seçimi yazısına bakılabilir.
Tezgâh taşıma ve iş takvimi
Atölye yenilemelerinde kritik kalem uygulamanın kendisi değil, tezgâhların yerinden alınıp yeniden konumlandırılmasıdır.
Hassas tezgâhların taşınması, yeniden terazilenmesi ve kalibre edilmesi çoğu zaman kaplama işinden uzun sürer. Bu yüzden takvim, alanı bölerek kurulur: tezgâhlar bir bölgeye toplanır, boşalan alan kaplanır, kür tamamlandıktan sonra makineler yeni zemine alınır ve ikinci bölge boşaltılır.
Bu kurgunun teknik bedeli ek hatlarıdır; nasıl yönetildiği üretimi durdurmadan uygulama ve duruş maliyeti yazısında anlatılır. Servis ve bakım alanlarındaki benzer senaryo ise oto servis ve yıkama alanı zemini yazısındadır.
Sıkça sorulanlar
Yağ emmiş atölye betonuna epoksi uygulanır mı?
Yağ uzaklaştırılabiliyorsa uygulanır. Yüzey önce kimyasal ve mekanik olarak temizlenir, sonra açılır; şüpheli alanlarda küçük bir deneme bölgesi açılıp kür sonrası yapışma kontrol edilir.
Tezgâhları taşımadan uygulama yapılabilir mi?
Makine altları kaplanamaz ve bu bölgeler sonradan sorun çıkarır. Taşınamayan tezgâhlarda kaplama sınırı kaide çevresinde bitirilir ve bu karar plan üzerinde önceden verilir.
Talaş kaplamayı çizer mi?
Çizer. Talaş yere düştüğü anda aşındırıcıya dönüşür; kuru süpürme rutini, atölyede kaplamanın ömrünü doğrudan uzatan en ucuz önlemdir.
Hangi kalınlık yeterlidir?
Tek bir değer yoktur; karar tezgâh yükü, düşen parça riski ve talaş yoğunluğuna göre bölge bazında verilir. Atölyelerde bölgesel kalınlık en pratik çözümdür.
Kesme sıvısı kaplamayı bozar mı?
Uygun bir sistemde beklenen bir bozunma değildir. Sık karşılaşılan sonuç yüzeyin zamanla matlaşması ve iz tutmasıdır; bu, kimyasal saldırıdan farklıdır.
Kaynak yapılan alanda ne yapılmalı?
Ya kaplama dışında bırakılır ya da kalın bir sistemle kaplanıp yüzeyin dönemsel tazeleneceği kabul edilir. Sıcak cüruf her durumda iz bırakır.
Atölyede antistatik zemin gerekir mi?
Genellikle gerekmez. Elektronik kart ya da hassas bileşen ile çalışılan bölümler varsa değerlendirilir; bu ayrı bir sistem sınıfıdır.
Zemin ne zaman kullanıma açılır?
Yaya trafiği, tekerlekli trafik ve kimyasal temas için gereken süreler farklıdır. Tezgâhlar en uzun süre dolmadan yerine alınmamalıdır.
Atölyenizin tezgâh yerleşimini ve yük haritasını çıkarıp bölge bazlı bir sistem önerisi hazırlayalım: epoksi zemin kaplama, iletişim.